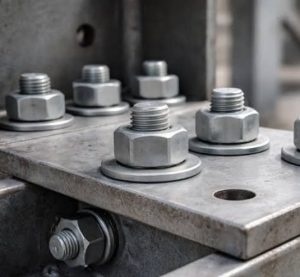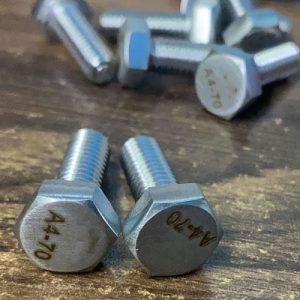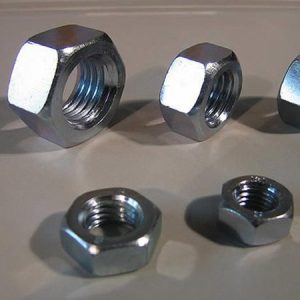
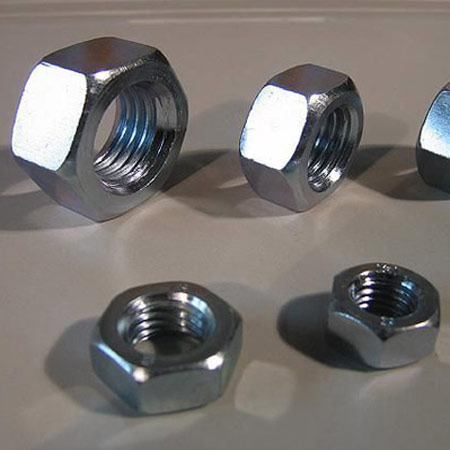
رایج ترین روش تولید مهره شش گوش، فورج سرد یا Cold Forging است. در این فرآیند، مفتول فولادی پس از صافکاری و برش به قطعات مشخص تقسیم می شود. سپس دستگاه کله زنی چند مرحله ای، قطعه را تحت فشار قالب شکل می دهد. نیروی پرس در این روش معمولاً از چند تن تا چند صد تن متغیر است. مقدار دقیق نیرو به قطر قطعه، جنس فولاد و طراحی قالب بستگی دارد. فورج سرد برای تولید انبوه مهره های M6 تا M24 بسیار متداول است. این روش سرعت تولید بالا و پرت مواد نسبتاً کمی دارد.
برای تولید مهره های بزرگ تر یا قطعات دارای هندسه پیچیده، فورج گرم نیز استفاده می شود. در این روش، شمش یا قطعه فولادی تا محدوده دمایی مناسب شکل دهی حرارت می بیند. دمای فورج فولادهای کربنی معمولاً حدود ۹۰۰ تا ۱۲۰۰ درجه سانتی گراد است. این مقدار به ترکیب شیمیایی و شرایط فرآیند وابسته است. مهره سر بسته نیز می تواند با فورج سرد یا گرم تولید شود. در این قطعه، بخش انتهایی باید به صورت یکپارچه یا با روش اتصال مهندسی شده بسته شود. روش تولید به ابعاد، ضخامت درپوش و الزامات استحکام بستگی دارد.
۲. مراحل تولید صنعتی مهره شش گوش
نخستین مرحله، انتخاب مواد اولیه و آماده سازی مفتول فولادی است. برای تولید مهره های معمولی از فولادهای کم کربن و کربن متوسط استفاده می شود. گریدهای فولادی باید قابلیت شکل پذیری و استحکام مورد نیاز را داشته باشند. مفتول پس از ورود به خط تولید، از دستگاه کشش عبور می کند. این عملیات قطر مفتول را به اندازه مورد نیاز کاهش می دهد. سپس سطح آن با روش های مناسب تمیزکاری و روانکاری می شود. کیفیت سطح مفتول در کاهش اصطکاک قالب و جلوگیری از ترک اهمیت دارد.
در مرحله بعد، مفتول به قطعاتی با طول محاسبه شده برش می خورد. دستگاه فورج، فرم اولیه و سپس هندسه شش گوش را ایجاد می کند. پس از شکل دهی، سوراخ مرکزی با پانچ ایجاد می شود. عملیات پخ زنی ورودی سوراخ نیز برای تسهیل مونتاژ انجام می گیرد. سپس قطعه وارد دستگاه رزوه زنی می شود. رزوه داخلی با قلاویزکاری یا روش های شکل دهی رزوه ایجاد می شود. برای مهره های صنعتی، رزوه های متریک ISO با زاویه دندانه ۶۰ درجه کاربرد گسترده ای دارند. در پایان، عملیات حرارتی و پوشش سطحی متناسب با گرید محصول انجام می شود.
۳. روش تولید و مراحل ساخت مهره سر بسته
مهره سر بسته یا Cap Nut علاوه بر بدنه رزوه دار، دارای یک قسمت گنبدی یا کلاهکی است. این بخش انتهای پیچ را می پوشاند و از تماس مستقیم آن با محیط جلوگیری می کند. در روش یکپارچه، قطعه اولیه با فورج سرد یا گرم شکل داده می شود. سپس حفره داخلی و رزوه در بخش پایینی ایجاد می شوند. عمق رزوه باید با طول پیچ مورد استفاده هماهنگ باشد. ضخامت قسمت بسته نیز باید تحمل بارهای واردشده را داشته باشد. طراحی نامناسب کلاهک می تواند باعث ترک، تغییر شکل یا محدود شدن درگیری رزوه شود.
در برخی مدل ها، بدنه شش گوش و کلاهک به صورت جداگانه تولید می شوند. سپس بخش کلاهکی با جوشکاری یا روش اتصال مناسب به بدنه متصل می شود. این روش برای بعضی طرح های خاص و تولیدات سفارشی کاربرد دارد. با این حال، اتصال باید از نظر استحکام مکانیکی و کیفیت جوش کنترل شود. پس از ساخت، سطح قطعه پرداخت و لبه ها پلیسه گیری می شوند. در صورت نیاز، پوشش گالوانیزه، آبکاری نیکل یا پوشش های محافظ دیگر اعمال می شود. کنترل ابعاد داخلی کلاهک نیز برای جلوگیری از برخورد انتهای پیچ با سقف مهره ضروری است.
۴. تفاوت فنی مهره شش گوش و مهره سر بسته و کنترل کیفیت
مهم ترین تفاوت این دو محصول در ساختار هندسی و عملکرد حفاظتی آن ها است. مهره شش گوش معمولی دارای دو سطح انتهایی باز است. بنابراین پیچ می تواند از داخل مهره عبور کند. مهره سر بسته در انتهای خود دارای کلاهک محافظ است. این ساختار مانع بیرون ماندن انتهای پیچ می شود. مهره شش گوش بیشتر برای اتصالات عمومی و صنعتی استفاده می شود. مهره سر بسته در قطعات تزئینی، تجهیزات خودرو، مبلمان فلزی و اتصالات در معرض تماس کاربرد دارد. هر دو محصول می توانند دارای بدنه شش گوش باشند.
کنترل کیفیت مهره ها شامل بررسی ابعاد، رزوه، سختی و خواص مکانیکی است. عرض آچارخور، ارتفاع، قطر داخلی و گام رزوه باید مطابق نقشه یا استاندارد باشند. برای مثال، مهره M12 دارای قطر اسمی رزوه ۱۲ میلی متر است. گام رزوه در نوع درشت استاندارد آن ۱٫۷۵ میلی متر خواهد بود. کلاس های مقاومتی مهره نیز باید با پیچ مورد استفاده سازگار باشند. استاندارد ISO 4032 برای مهره های شش گوش معمولی و ISO 7040 برای برخی مهره های سر بسته خودقفل شونده کاربرد دارند. آزمون سختی، بار اثباتی و کنترل رزوه از آزمون های مهم تولید محسوب می شوند.
در تولید انبوه، استفاده از دستگاه های فورج دقیق و ابزارهای اندازه گیری کالیبره اهمیت زیادی دارد. کنترل آماری فرآیند می تواند نوسانات ابعادی و میزان ضایعات را کاهش دهد. همچنین نمونه برداری از هر بچ تولیدی، امکان شناسایی ترک های سطحی و نقص های رزوه را فراهم می کند. انتخاب پوشش محافظ باید با شرایط محیطی و جنس پیچ هماهنگ باشد. گالوانیزه گرم، آبکاری الکترولیتی و پوشش های روی پولکی از گزینه های متداول هستند. رعایت استانداردهای ابعادی و مکانیکی، کیفیت اتصال و طول عمر مهره را افزایش می دهد.